¿Cómo identifico una brida sin marcas? Guía de campo para descifrar bridas misteriosas en su planta
Algunos sistemas resisten bien el paso del tiempo, pero todos sabemos que el tiempo no pierde nunca…
Esta semana un jefe de mantenimiento nos escribió con un problema que escuchamos constantemente, y si usted está leyendo esto, es muy probable que también se haya topado con el mismo problema en campo al menos una vez en su carrera. Su planta estaba en un paro programado de una unidad de 30 años. Desarmaron una conexión bridada, encontraron una grieta en el cuello y fueron al almacén a sacar una brida de repuesto del rack. El contenedor de repuestos tenía tres bridas más o menos del tamaño correcto, pero ninguna tenía marcas. Sin número de colada, sin sello de clase, sin identificación del fabricante… nada en el diámetro exterior. Los registros de compra originales no aparecían por ningún lado, y el comprador original se había jubilado hacía mucho.
Su pregunta era sencilla: ¿cómo averiguo qué son estas bridas?
La respuesta honesta es que una parte se puede determinar en campo con una cinta métrica y buena vista, y otra parte no se puede determinar en absoluto sin un laboratorio y los registros de compra o los certificados de materiales (MTR) y demás documentación. Veamos el flujo de trabajo práctico que recorremos con los clientes cuando esto sucede.
Primero, confirme que realmente no tiene marcas
ASME B16.5 Sección 4 exige que los fabricantes marquen las bridas forjadas con el tamaño, la clase de presión, el grado del material, el número de colada y la identificación del fabricante. La marca va en el diámetro exterior, normalmente en el lado de la brida opuesto a la cara realzada. Aunque es poco común, en algunas bridas de cuello soldable también puede aparecer en el cuello.
Con frecuencia las marcas sí están, pero ocultas por pintura, óxido, cascarilla de laminación o desgaste. Antes de suponer que una brida no tiene marcas, limpie el diámetro exterior y el cuello con cepillo de alambre hasta dejar el metal desnudo si es necesario. Límpiela con un solvente. Examínela con buena iluminación. Use una linterna en ángulo bajo para resaltar los sellos poco profundos. Aproximadamente una tercera parte de las bridas "sin marcas" sobre las que nos consultan resultan tener marcas legibles bajo veinte años de pintura y recubrimientos anticorrosivos.
Si después de una limpieza a fondo la brida está realmente en blanco, solo cuenta con las mediciones de campo.
Lo que puede determinar con una cinta métrica
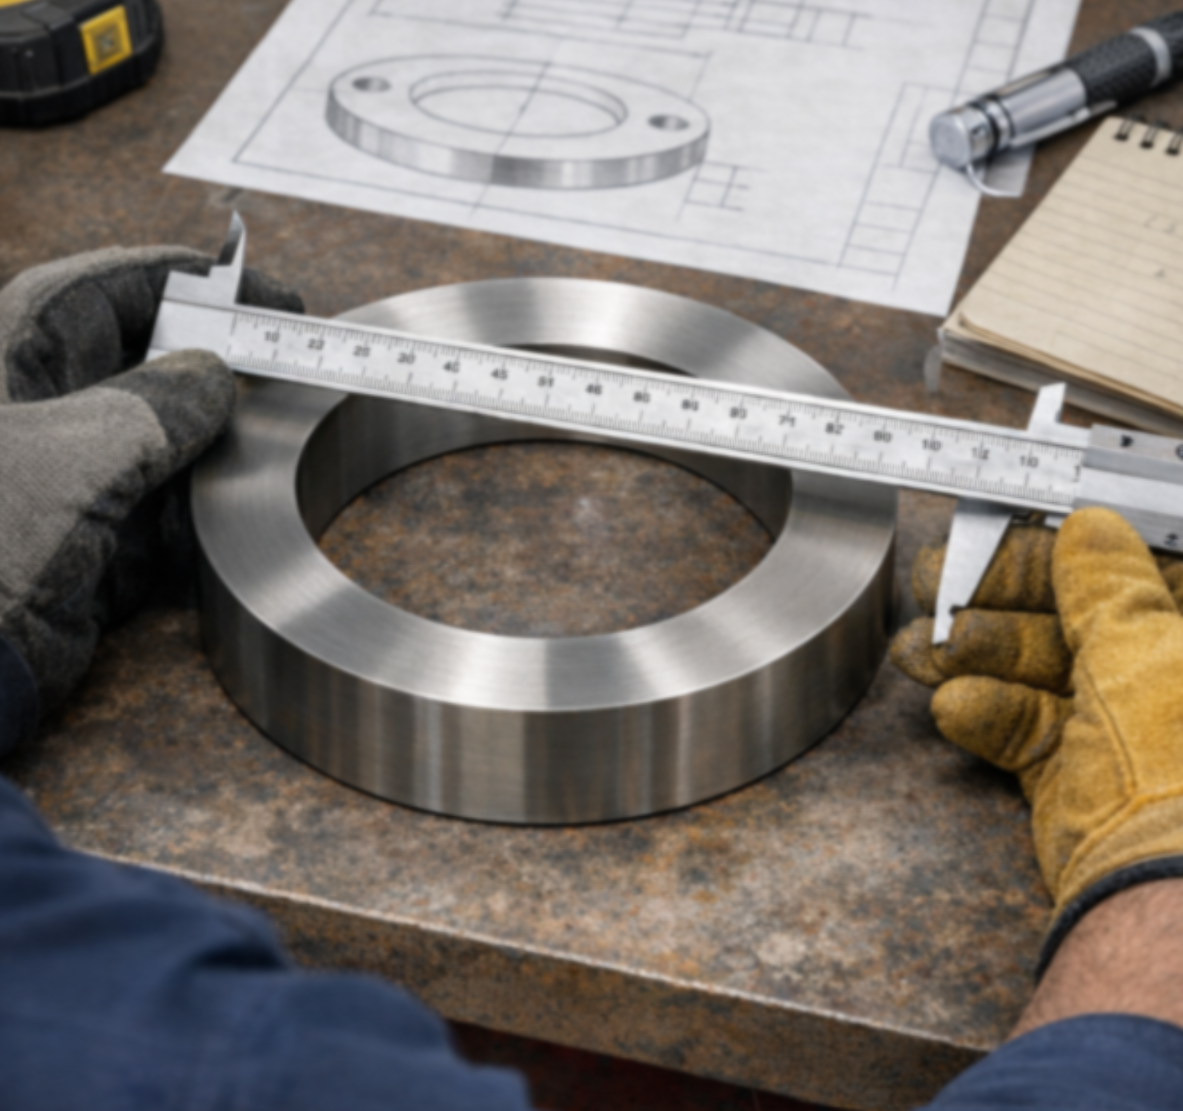
Cinco mediciones le permitirán llegar casi hasta el final para identificar el estándar, el tamaño y la clase de presión de la brida. Tómelas con cuidado, porque las dimensiones de las bridas son muy cercanas entre sí y un error de un cuarto de pulgada lo lleva a la fila equivocada de la tabla.
Diámetro exterior (OD). Mida a lo ancho de toda la cara de la brida, de borde a borde. Esta es la dimensión individual más útil porque es única dentro de un estándar y una clase dados para cada tamaño nominal.
Diámetro del círculo de pernos (BCD). Mida desde el centro de un barreno hasta el centro del barreno directamente opuesto. Si la brida tiene un número par de pernos (casi todas lo tienen), esto funciona. Las tolerancias aquí son delicadas, así que debe medir con uniformidad. Para un patrón con número impar de pernos, mida desde el centro de un barreno hasta el punto medio del arco opuesto y duplique el resultado.
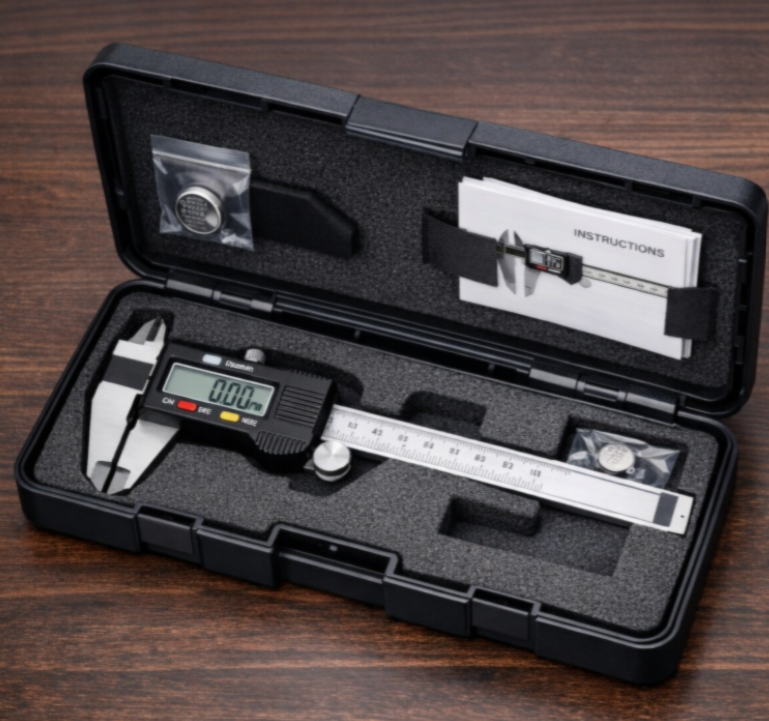
Cantidad y diámetro de los barrenos. Cuente los barrenos y mida el diámetro de uno de ellos con un calibrador para mayor precisión.
Espesor de la brida. Mida el espesor de la brida en sí, sin incluir el cuello ni la cara realzada. En una brida de cuello soldable, esta medición corresponde únicamente a la parte del disco con el patrón de pernos. En una brida plana de anillo, es la pieza completa.
Diámetro interior. Diámetro interior de la brida en la abertura del lado del tubo. En una brida de cuello soldable, es el diámetro interior del cuello. En una brida deslizable o de caja soldable, es el diámetro interior por donde se desliza el tubo.
Anote las cinco. Con esos números en mano, compárelos con las tablas dimensionales de los estándares de bridas. Tome fotografías cuando pueda, para ayudar a identificar el estilo de la brida.
Compare con los estándares
La mayoría de las bridas industriales en plantas de Norteamérica cumplen con uno de cuatro estándares. Compare sus mediciones con las tablas dimensionales de cada uno hasta encontrar una coincidencia, o algo cercano. Todas estas dimensiones están en el catálogo de Texas Flange.
ASME B16.5 cubre desde ½" hasta 24" de tamaño nominal de tubo en las clases de presión 150, 300, 400, 600, 900, 1500 y 2500. Es el estándar más común para tubería de proceso en petroquímica, refinación y servicio industrial general. Nuestras páginas de dimensiones de bridas forjadas B16.5 enumeran el OD, el círculo de pernos, la cantidad de pernos, el tamaño de los barrenos y el espesor para cada combinación de tamaño y clase. Estas dimensiones modernas derivan de la especificación obsoleta B16.1.
ASME B16.47 Serie A y Serie B cubren de 26" a 60" nominales en las clases 75 a 900. Si su brida es mayor de 24", por lo general se trata de B16.47. La Serie A y la Serie B tienen el mismo OD y la misma presión nominal para un tamaño y clase dados, pero diferente cantidad de pernos y círculo de pernos, de modo que una vez que lo reduce a B16.47 por el OD, la cantidad de pernos le indica la serie. Nuevamente, estas especificaciones están influenciadas por la obsoleta B16.1 de gran diámetro.
ASME B16.1 es el estándar de bridas de hierro fundido, Clases 125 y 250, que sentó la base de las actuales Clase 150 y Clase 300. Generalmente corresponden a sistemas de agua más antiguos y servicios de baja presión. Si la brida tiene la textura exterior rugosa del hierro fundido en lugar del acabado más liso de una forja, sospeche de B16.1 y considere reemplazarla con B16.5 o similar.
AWWA C207 cubre las bridas de acero para sistemas de agua en las Clases B, D, E y F. Los patrones de pernos coinciden con B16.1 Clase 125 (para las Clases B, D, E) o B16.1 Clase 250 (para la Clase F), lo que significa que también coinciden con el barrenado de B16.5 Clase 150 y Clase 300. La diferencia entre las clases de C207 es el espesor de la brida, no el patrón de pernos.
Una brida B16.5 Clase 150 y una C207 Clase D del mismo tamaño nominal tendrán patrones de pernos idénticos. Lo que las distingue es la medición del espesor, la cara y el cuello.
Lo que las mediciones de campo no le dirán
La mayor limitación de la identificación basada en mediciones es que no puede indicarle el grado del material. Una brida de cuello soldable de 6" Clase 300 en A105 de acero al carbono tiene las mismas dimensiones que una brida de cuello soldable de 6" Clase 300 en acero inoxidable A182 F316L. Las dimensiones le dicen que es una brida Clase 300. No le dicen de qué está hecha.
Puede acotar la categoría del material por observación:
Color y superficie. El acero al carbono es de un gris más opaco y se oxida en almacenamiento húmedo. El inoxidable es más brillante, conserva el pulido y resiste el óxido. El cromo-molibdeno se parece al acero al carbono, pero a veces muestra un patrón de oxidación ligeramente distinto. Estos son indicios, no confirmación.
Respuesta magnética. Un imán normalmente se adhiere con firmeza al acero al carbono, al cromo-molibdeno (F11, F22, F91) y a la mayoría de los inoxidables ferríticos. Se adhiere débilmente o nada a los inoxidables austeníticos (304, 304L, 316, 316L). No se adhiere a aleaciones de níquel como Inconel o Hastelloy. Es la prueba de campo más económica que puede hacer, y separa con claridad las familias de inoxidable austenítico y aleaciones de níquel del resto. La pintura y los recubrimientos pueden interferir con el magnetismo.
Prueba de chispa. Una piedra de esmeril que toca el borde de la brida produce un patrón de chispas característico que varía según el contenido de aleación. Es una prueba de taller antigua, útil en manos experimentadas y poco confiable en manos inexpertas. No recomendamos depender de ella para servicio crítico.
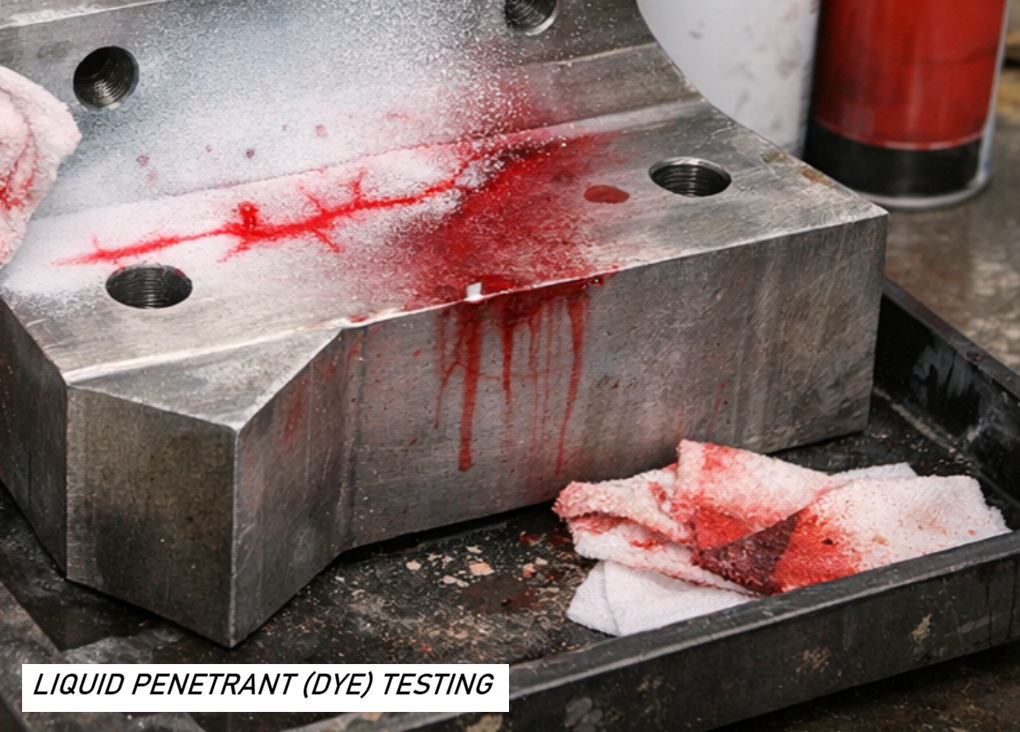
Para cualquier cosa más allá de una categoría aproximada del material, necesita emplear un método de prueba destructivo (o, de preferencia, no destructivo).
Cuándo enviarla a un laboratorio
Si la brida va a entrar en servicio crítico, la categoría del material por sí sola no basta. Necesita conocer el grado real y las certificaciones involucradas.
Las dos opciones prácticas son la Identificación Positiva de Materiales (PMI) con un analizador XRF portátil, y el análisis químico de laboratorio sobre un cupón cortado de la brida.
La PMI con pistola XRF cuesta aproximadamente $100 a $500 por lote de muestras si una empresa de inspección externa acude a su sitio, y le entrega los porcentajes de los elementos de aleación en cinco minutos. El XRF no puede detectar carbono directamente, lo que significa que por sí solo no puede distinguir 316 de 316L, pero sí identificará la familia de la aleación y determinará el cromo, el níquel, el molibdeno y otros elementos clave. Para la mayoría de las consultas de identificación de bridas, esto generalmente se considera suficiente, en combinación con el grado del material del resto del ensamble con el que esté trabajando.
El análisis químico de laboratorio sobre un cupón cortado de la brida cuesta de $300 a $1000 por muestra y entrega la química completa, incluido el carbono. Es el estándar de oro para identificar el grado del material. La desventaja es que hay que cortar un cupón, lo que implica desechar la brida o aceptar que se ha debilitado si se retira una porción de una sección no crítica.
La Sociedad Estadounidense de Ensayos No Destructivos mantiene programas de certificación para técnicos de PMI y es un recurso útil si está creando un programa de inspección interno o evaluando a un proveedor externo.
Si su planta tiene un presupuesto limitado y una gran pila de bridas sin marcas, un enfoque por etapas funciona bien. Clasificación visual y con imán para separar los probables inoxidables austeníticos y aleaciones de níquel de los probables aceros al carbono y cromo-molibdeno. PMI en una muestra de cada grupo visual para confirmar la familia. Reserve el análisis de laboratorio para las pocas bridas que irán a servicio crítico.
Qué verificar antes de poner en servicio una brida sin marcas
Aun después de haber identificado el tamaño, la clase y el material, una brida sin marcas no debe entrar en servicio crítico sin una verificación adicional.
Prueba de presión. La prueba hidrostática según ASME B16.5 Sección 8 verifica que la brida pueda soportar la presión nominal. Es la misma prueba que realiza el fabricante antes del envío.
Inspección visual de la superficie de sellado. Los rayones, las picaduras o la corrosión en la cara realzada tendrán fugas sin importar el material. Inspeccione con una regla de borde recto.
Verificación dimensional. Confirme que la concentricidad del diámetro interior, la planicidad de la superficie de sellado y la alineación de los barrenos estén dentro de las tolerancias de ASME B16.5.
Prueba de dureza. Para servicio amargo según NACE MR0175, la dureza en el cuerpo de la brida debe ser igual o menor a 22 HRC. Sin un MTR, la prueba de dureza es la única forma de verificarlo.
Para servicio no crítico, como agua de servicio o aire a baja presión, el flujo de identificación en campo descrito arriba suele ser adecuado. Para servicio crítico en aplicaciones con hidrocarburos, servicio amargo o altas temperaturas, nuestra recomendación es no usar bridas sin marcas en absoluto. El costo de una brida nueva con documentación completa es pequeño comparado con el costo de una falla atribuida a una brida misteriosa que alguien sacó del almacén.
Qué hacer para construir su almacén de la manera correcta
La razón por la que esto surge con tanta frecuencia es que los almacenes acumulan bridas durante décadas, los documentos se pierden y los sellos se desgastan. La solución es de procedimiento, no técnica.
Marque cada brida con un sello o grabado permanente cuando entre al inventario. Póngale una etiqueta impresa vinculada a una hoja de cálculo. Fotografíe las marcas originales antes de que se desvanezcan. Conserve los MTR en un archivo digital indexado por número de colada. Dentro de veinte años, el equipo de mantenimiento que herede el almacén podrá identificar lo que tiene sin llamar a un metalurgista.
Si tiene una pila de bridas sin marcas y necesita ayuda con el proceso de identificación, envíenos mediciones y fotografías y le ayudaremos a acotarlo. Para conocer qué deben incluir las marcas de una brida en primer lugar, nuestra guía para verificar los grados de material de las bridas explica lo que se obtiene en una brida correctamente documentada y por qué es importante.
Texas Flange & Fitting Supply | 281-484-8325 | texasflange.com