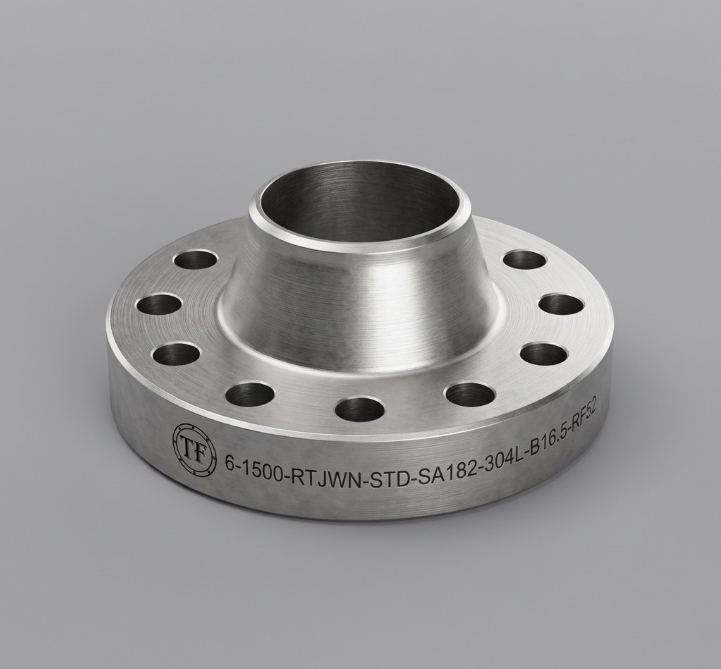
Una línea que dice "8 inch Class 300 RFWN A105" es una descripción completa que incluye el tipo de cara de la brida, pero no necesariamente el acabado de la cara. Técnicamente son dos especificaciones distintas, y solo una de ellas es la superficie contra la que realmente sella el empaque durante la instalación.
Cara realzada, cara plana, junta tipo anillo, lengüeta y ranura, macho y hembra: eso es geometría, la forma maquinada en la brida. El acabado superficial es la textura cortada en esa cara, medida como rugosidad y no en pulgadas. Aunque normalmente se maquina como estándar de la industria, una cara realzada puede llegar áspera o casi pulida, y ambas se comportarán de forma muy distinta bajo el mismo sello de empaque. Si una junta gotea y el material, la clase, el empaque y la carga de los pernos están todos en orden, el acabado es el siguiente lugar donde buscar problemas de compatibilidad.
El tipo de cara no es el acabado superficial
El tipo de cara es lo que captura la mayoría de las especificaciones, porque es lo que cambia el número de parte. RF, FF, RTJ, T&G y M&F describen dónde se asienta el empaque y qué forma debe tener. Nuestra guía completa de bridas de cara realzada cubre esa geometría, y nuestro desglose de los tipos de cara de brida repasa el conjunto completo.
El acabado superficial es lo que sucede en el torno una vez decidida la geometría. Es la textura de la superficie de sellado, especificada como rugosidad promedio, o Ra, en micropulgadas o micrómetros. También lo verá escrito como AARH (Arithmetic Average Roughness Height, altura promedio aritmética de la rugosidad) en los certificados de planta y en las placas comparadoras, que es el mismo concepto. La mayoría de las órdenes de compra nombran la cara y ahí se detienen, por lo que el acabado suele ser el que el taller usa por defecto. Por lo general eso está bien, pero realmente debe definirlo para su propia aplicación para estar seguro.
Lo que ASME B16.5 realmente requiere
La norma no deja el acabado abierto a interpretación. En la edición vigente, ASME B16.5-2025, el párrafo 6.4.5 lo establece en tres partes, y las define en dos oraciones que importan más que cualquiera de ellas.
Cara realzada y cara plana, que la norma clasifica bajo "otras caras de brida", llevan un acabado serrado concéntrico o serrado en espiral, con una rugosidad promedio resultante de 125 a 250 micropulgadas Ra (3.2 a 6.3 micrómetros). La norma también especifica el corte: 45 a 55 ranuras por pulgada (1.8 a 2.2 ranuras por milímetro), con una herramienta de corte de aproximadamente 0.06 pulgadas (1.5 mm) de radio o mayor. En una cara plana, ese acabado debe cubrir todo el ancho de la superficie de asiento del empaque.
Eso es más estricto que la cifra de "125 a 500 micropulgadas, 30 a 55 ranuras por pulgada" que encontrará en la mitad de los sitios sobre tuberías. Esa cifra técnicamente no está dentro del código B16.5, sino que proviene de otras especificaciones. Es una recomendación de instalación de un fabricante de empaques combinada con una descripción heredada de taller, y 125 a 500 también resulta ser lo que permite la norma europea, y así es como ambas se confunden en proyectos que trabajan con las dos.
Lengüeta y ranura, y macho y hembra pequeños, llevan un asiento más liso: la superficie de contacto del empaque no deberá exceder 125 micropulgadas Ra (3.2 micrómetros).
Las ranuras de junta tipo anillo son aún más lisas: la pared lateral de la ranura no deberá exceder 63 micropulgadas Ra (1.6 micrómetros), porque un anillo metálico sólido sella sobre una línea y no tolera marcas de herramienta. Las dimensiones de las ranuras están en nuestra página de dimensiones de caras RTJ y tolerancias de bridas, y nuestra guía de bridas RTJ explica dónde se gana su lugar el sello metálico.
Luego viene la oración que manda en todo: el usuario y el fabricante pueden acordar otros acabados. Cualquier cosa fuera de esos rangos está disponible. Solo hay que dejarla por escrito. La brida no sabe qué empaque va a recibir.
Dos cosas más que la norma deja a su criterio: concéntrico o espiral queda a elección del taller a menos que usted especifique uno, y en el 99% de los casos se usa acabado en espiral por el tiempo de máquina y los costos de mano de obra. Y para NPS 26 y mayores aplica ASME B16.47, no B16.5, así que confirme el requisito con la norma bajo la cual realmente se fabrica su brida.
Una nota sobre los nombres de los acabados
Busque "stock finish", "smooth finish", "phonographic" o "cold water finish" en ASME B16.5 y no los encontrará. Ninguno de esos términos aparece en la norma. Son lenguaje de taller y de catálogo, útiles como abreviatura entre personas que ya están de acuerdo en lo que significan, y sin valor en una orden de compra que tiene que ser exigible. B16.5 describe un acabado serrado y una banda de rugosidad, y permite todo lo demás por acuerdo. Así que si un plano dice "smooth finish", eso es una conversación, no una especificación. Pida el valor de Ra.
Concéntrico o espiral es una elección real. Un acabado serrado concéntrico es una serie de anillos cerrados, de modo que ninguna ranura recorre el camino del diámetro interior al diámetro exterior. Un acabado serrado en espiral es una sola ranura continua que hace exactamente eso. Ambos están permitidos y ambos sellan, y para la mayoría de los servicios no hay diferencia práctica. Algunas especificaciones de propietarios piden concéntrico de todos modos para servicio con gas e hidrocarburos ligeros, bajo el razonamiento de que un anillo cerrado no maquina una trayectoria continua a través del sello. Esa es una convención de quien redacta la especificación y no un requisito del código, así que si su proyecto lo quiere, debe constar en la orden de compra. Casi todos los casos usarán acabado en espiral a menos que se solicite otra cosa, por el precio.
Dónde difiere EN 1092-1
Si trabaja con normas europeas, EN 1092-1 cubre el mismo terreno con números diferentes. Su edición de 2013 fija los tipos de cara A, B1, E y F en Ra 3.2 a 12.5 micrómetros, y los tipos B2, C, D, G y H en Ra 0.8 a 3.2 micrómetros.
Léalo frente a ASME y la diferencia salta a la vista. El tipo B1 es la cara realzada europea estándar, y permite una cara hasta el doble de áspera de lo que ASME permite en la junta equivalente. En un proyecto que mezcla componentes ASME y EN, el acabado es una línea más que vale la pena confirmar en lugar de suponer, sobre todo si una sola especificación de empaque cubre ambos lados de la planta.
Cómo combinar el acabado con el empaque
El acabado no es un grado de calidad donde más liso es mejor. Es una combinación con el empaque, y el desajuste es malo en ambas direcciones.
Familia de empaque | Ra (micropulgadas) | Ra (micrómetros) | Nota |
Lámina blanda y grafito | 125 a 500 | 3.2 a 12.5 | Tolera el extremo áspero. Todo lo que pase de 250 queda fuera de la banda de B16.5 y debe especificarse |
Lámina de PTFE y de PTFE expandido | 125 a 250 | 3.2 a 6.3 | Conformable pero delgada. Revise la hoja del producto; varios productos de ePTFE tienen su propio rango |
Espiral metálico y kammprofile | 125 a 250 | 3.2 a 6.3 | La banda serrada de B16.5, tal como fue diseñada |
Metal encamisado, relleno blando | 63 a 125 | 1.6 a 3.2 | Las fuentes varían entre 63 a 80 y 64 a 125. Consulte al fabricante del empaque |
Metal sólido y corrugado | 63 o mejor | 1.6 o mejor | Sella por contacto de línea o de área |
Pared lateral de la ranura RTJ | 63 máx. | 1.6 máx. | Requerido por B16.5, no es opcional |
Léalo como que el empaque determina el acabado, y no al revés. Si el empaque ya está comprado y las bridas aún están abiertas, el empaque dicta lo que usted solicita. Si las bridas ya están en el rack, el acabado limita qué empaque puede asentar razonablemente sobre ellas. Y para la junta que tiene enfrente, rige la recomendación publicada por el fabricante del empaque, no una tabla en el blog de un proveedor.
Lo que hace el acabado equivocado
Demasiado liso para un empaque blando y el empaque no tiene donde agarrarse. Depende solo de la fricción, y bajo carga y ciclos térmicos un empaque de lámina comprimida o de PTFE se desplaza hacia afuera, la hermeticidad baja, y una fuga lenta aparece semanas después de la puesta en marcha. Es la falla que más a menudo se diagnostica mal, porque la brida luce impecable y se culpa a la tornillería.
Demasiado áspero para un empaque duro o delgado y el empaque no puede conformarse dentro de las ranuras. Los devanados de espiral metálico y los sellos de metal sólido no tienen la compresibilidad para llenar un perfil de 500 micropulgadas, así que los picos mantienen el empaque separado y los valles se convierten en rutas de fuga a través de la cara. Una lámina delgada de PTFE sobre una cara áspera falla de la misma manera.
Las serraciones poco profundas o mal espaciadas son la falla silenciosa. Una herramienta desgastada o un mal avance pueden producir una cara que mide dentro de la banda de Ra y aun así sella mal. Por eso mismo B16.5 especifica el paso de las ranuras y el radio de la herramienta, y no solo la rugosidad.
Luego está la cara que ha sido retocada en campo con una amoladora. Eso no es un acabado. Es una superficie aleatoria sin rugosidad definida y normalmente con algunos rayones radiales, y no sellará de forma confiable contra nada.
Cómo verificarlo antes de instalarlo en la línea
Aquí es donde la mayoría lo hace al revés, y la norma es inusualmente directa al respecto. ASME B16.5 dice que el acabado de las caras de contacto del empaque se juzgará por comparación visual con patrones de Ra, según ASME B46.1, y no mediante instrumentos con palpadores de estilete y amplificación electrónica.
Léalo de nuevo si tiene un perfilómetro. Para determinar la conformidad bajo B16.5, el instrumento de estilete no es el método. El método es un comparador de acabado superficial: un pequeño juego de muestras de referencia con valores de rugosidad conocidos que se sostienen contra la cara y se comparan a simple vista y con la uña. Toma unos cinco segundos, es la verificación que casi nadie realiza en recepción, y es la que la norma realmente pide. Un perfilómetro sigue teniendo sus usos en un laboratorio o en una investigación de fallas. Pero no es lo que decide si la brida cumple la especificación.
Qué cuenta como daño
B16.5 tampoco deja esto al criterio. El párrafo 6.4.6 establece los límites de aceptación de las imperfecciones en el acabado de la cara, con dimensiones tabuladas por tamaño, y dos reglas que vale la pena memorizar:
Las imperfecciones con menos de la mitad de la profundidad de las serraciones no son causa de rechazo. Las marcas superficiales que no rompen el perfil de la ranura son cosméticas.
No se permiten protuberancias por encima de las serraciones. Una rebaba elevada es rechazable sin importar su tamaño. Una abolladura y un bulto no son el mismo problema.
Las imperfecciones adyacentes deben estar separadas al menos cuatro veces la proyección radial máxima, y la proyección radial se mide desde la línea central del diámetro interior, no a ojo a través de la cara.
Los límites dimensionales para cara realzada y macho y hembra grandes, en unidades usuales de EE. UU., son aproximadamente los siguientes:
NPS | Proyección radial máx., no más profunda que las serraciones | Proyección radial máx., más profunda que las serraciones | Profundidad máx., más profunda que las serraciones |
1/2 hasta 2-1/2 | 0.12 pulg. | 0.06 pulg. | 0.06 pulg. |
3 | 0.18 pulg. | 0.06 pulg. | 0.06 pulg. |
3-1/2 hasta 6 | 0.25 pulg. | 0.12 pulg. | 0.12 pulg. |
8 hasta 14 | 0.31 pulg. | 0.18 pulg. | 0.18 pulg. |
16 | 0.38 pulg. | 0.18 pulg. | 0.18 pulg. |
18 hasta 24 | 0.50 pulg. | 0.25 pulg. | 0.25 pulg. |
Trabaje con la edición vigente de la norma para la tabla completa y los valores en SI. Y tenga en cuenta lo que la tabla no cubre: las ranuras de junta de anillo y el macho y hembra pequeños tienen sus propios requisitos.
Visualmente, lo que hay que buscar sigue siendo un rayón radial. Cualquier marca que corra desde el diámetro interior hacia el diámetro exterior es una posible ruta de fuga, y una ranura radial más profunda que las serraciones es un rechazo o un rectificado de cara, no un motivo para buscar una llave de palanca más larga.
Sobre ese último punto, el apriete es su propia disciplina. ASME PCC-1 es la norma que rige el ensamble de juntas bridadas, y ningún procedimiento de ensamble recupera una junta en la que el acabado y el empaque no coincidían desde el principio. Para los valores de torque y el esfuerzo de asentamiento, acuda al fabricante de su tornillería o de su empaque. Nosotros le diremos qué es la brida; ellos le dirán cómo apretarla.
Daños, rectificado de cara y cuándo detenerse
Rectificar la cara de una brida es mantenimiento normal, y una máquina portátil de refrentado puede restaurar un acabado serrado adecuado en sitio. Obviamente, lo que no puede hacer es devolver metal, a pesar de que la reparación con soldadura está permitida en algunos casos en el cuerpo de la brida (y no se recomienda en la cara).
Eso importa más de lo que la gente espera, porque no hay mucha altura con la cual trabajar. B16.5 fija la cara realzada en 0.06 pulgadas para las Clases 150 y 300, y en 0.25 pulgadas para las Clases 400 a 2500, cada una medida sobre el espesor mínimo de la brida. En una brida Clase 150, toda la cara realzada es de una dieciseisava de pulgada. Unas cuantas pasadas y la geometría deja de ser conforme. Llévelo contra las tolerancias dimensionales de la norma, y deje que el procedimiento del fabricante del equipo gobierne el corte.
Las ranuras de junta tipo anillo son una disciplina aparte. El sellado ocurre en los flancos de la ranura y no en la cara plana, y la ranura tiene sus propios requisitos dimensionales y de acabado. Una ranura RTJ desgastada o corroída es un trabajo de remaquinado con una herramienta de ranura adecuada, no algo que se deba retocar a mano.
Conclusión
El tipo de cara se especifica. El acabado superficial se hereda, pero el usuario final también debería especificarlo. La mayor parte del tiempo el acabado serrado de B16.5 es exactamente el correcto y nadie tiene que pensar en él. Las excepciones son las juntas que importan: empaques blandos que quieren una cara más áspera de la que da la norma, sellos metálicos que quieren una más lisa, lengüeta y ranura y RTJ donde la norma ya tiene una opinión, componentes europeos en una línea ASME, y cualquier brida que haya estado en servicio el tiempo suficiente como para haber sido retocada por alguien con prisa.
No cuesta nada nombrar el acabado en la orden de compra y toma cinco segundos verificarlo en recepción. Cuesta considerablemente más descubrirlo en la prueba hidrostática.
Si ya tiene un empaque seleccionado y quiere que el acabado de la brida se especifique para que coincida, o si trabaja en un proyecto que mezcla componentes ASME y EN y quiere conciliar los requisitos de rugosidad antes de que algo se embarque, envíenos los detalles. Le conseguiremos bridas con la cara correcta, el acabado correcto y los certificados para documentar ambos.
Texas Flange | 281-484-8325 | texasflange.com